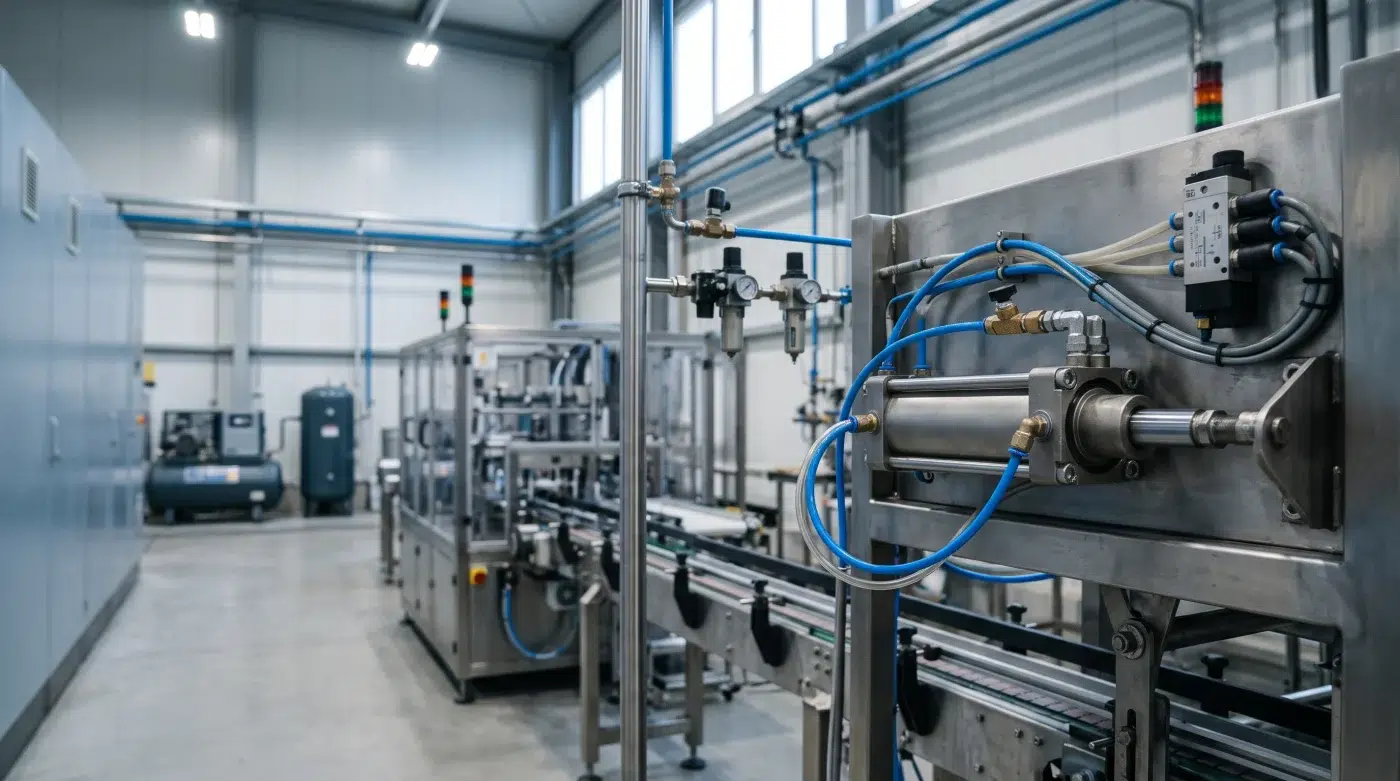
پاسخ سریع: علت کند شدن جک پنوماتیک معمولاً به افت فشار، کمبود دبی هوا، نشتی، گرفتگی فیلتر یا شیر، تنظیم نادرست کنترل جریان و اصطکاک مکانیکی مربوط است. اگر چند جک همزمان کند میشوند، باید ظرفیت تأمین هوای فشرده و شبکه توزیع بررسی شود؛ اما اگر فقط یک جک مشکل دارد، عیبیابی را از همان مدار شروع کنید.
فهرست مطالب
– جک پنوماتیک چگونه کار میکند؟
– ۹ علت اصلی کند شدن جک پنوماتیک
– جدول عیبیابی سریع
– چکلیست مرحلهبهمرحله
– چرا خطوط بستهبندی حساسترند؟
– چه زمانی کمپرسور اسکرو راهحل مناسبی است؟
– انتخاب ظرفیت کمپرسور برای خط بستهبندی
– نگهداری پیشگیرانه و پرسشهای متداول
جک پنوماتیک در خط بستهبندی چگونه کار میکند و سرعت آن به چه چیزی بستگی دارد؟
جک یا سیلندر پنوماتیک با ورود هوای فشرده به یک سمت پیستون حرکت میکند. در همان زمان، هوای سمت دیگر باید از مسیر تخلیه خارج شود. شیر کنترل جهت، مسیر ورود و خروج هوا را تغییر میدهد و شیر کنترل جریان، سرعت حرکت را تنظیم میکند.
در دستگاههای پرکن، درببند، لیبلزن، کارتنچسبان و سیستمهای جابهجایی محصول، همین حرکت ساده میتواند مستقیماً بر زمان سیکل دستگاه اثر بگذارد.
سرعت جک فقط به فشار وابسته نیست. عوامل اصلی عبارتاند از:
– فشار دینامیکی: فشاری که هنگام حرکت واقعی جک و زیر بار در دسترس است.
– دبی هوا: مقدار هوایی که در واحد زمان به سیلندر میرسد.
– قطر داخلی لوله و شیلنگ: مسیر باریک میتواند جریان را محدود کند.
– ظرفیت شیر کنترل جهت: شیر باید بتواند دبی موردنیاز را عبور دهد.
– تنظیم شیر کنترل جریان: تنظیم بیش از حد محدودکننده، حرکت را کند میکند.
– ابعاد سیلندر و کورس: قطر پیستون، طول حرکت و حجم محفظه بر مصرف هوا اثر میگذارند.
– بار و اصطکاک: گیر مکانیکی، ناهمراستایی و بار جانبی سرعت را کاهش میدهند.
۹ علت اصلی کند شدن جک پنوماتیک و روش رفع آن
۱. افت فشار در شبکه لولهکشی
نشانه: جک در زمان فعالیت همزمان چند دستگاه کند میشود یا عملکرد آن در دورترین نقطه سالن ضعیفتر است.
علت: طول زیاد لوله، قطر داخلی کم، زانوییهای متعدد، شیلنگ باریک، اتصالات محدودکننده یا نیمهباز بودن شیر قطعووصل میتواند باعث افت فشار شود. این افت در زمان افزایش مصرف بیشتر نمایان میشود.
روش تشخیص: فشار را در خروجی واحد مراقبت و نزدیک ورودی شیر یا جک اندازهگیری کنید. این اندازهگیری باید هنگام حرکت جک و در شرایط مشابه تولید انجام شود.
۲. کمبود دبی و کوچک بودن ظرفیت کمپرسور
نشانه: فشار مخزن در زمان استراحت مناسب است، اما با شروع چند مصرفکننده افت میکند. کمپرسور نیز ممکن است مدت طولانی زیر بار کار کند.
علت: ظرفیت تحویل هوای کمپرسور کمتر از مصرف واقعی خط است یا مصرفهای لحظهای از توان تأمین و ذخیره سیستم فراتر میروند.
برای انتخاب کمپرسور صنعتی، تنها توان موتور یا عدد فشار کافی نیست؛ دبی هوای تحویلی در فشار کاری موردنیاز، مصرف همزمان، چرخه کاری و افت شبکه اهمیت دارند.
روش تشخیص: دبی موردنیاز مصرفکنندهها را برآورد کنید و فشار مخزن و نقطه مصرف را در زمان اوج تولید ثبت کنید. ظرفیت نامی دستگاه را با دبی هوای آزاد تحویلی (FAD) در فشار کاری مقایسه کنید.
راهحل: ابتدا نشتیها و محدودیتهای شبکه را رفع کنید. اگر کمبود واقعی ظرفیت تأیید شد، ظرفیت تولید هوا، حجم مخزن و آرایش تجهیزات را بازطراحی کنید. در خطوط پرتکرار، کمپرسور اسکرو میتواند گزینه مناسبی باشد؛ اما انتخاب آن باید بر پایه محاسبات انجام شود.
۳. نوسان فشار ناشی از کارکرد قطعووصل کمپرسور
نشانه: سرعت جک در بازههای زمانی مختلف تغییر میکند یا با روشن و خاموش شدن کمپرسور، حرکت سیلندر محسوساً تغییر میکند.
علت: اختلاف فشار قطع و وصل، حجم ذخیره ناکافی، مصرف لحظهای بالا یا کنترل نامناسب ظرفیت میتواند نوسان فشار ایجاد کند. در برخی سیستمها، مشکل از تنظیمات کنترل یا نامتناسب بودن کمپرسور با الگوی مصرف است.
روش تشخیص: زمان روشن و خاموش شدن کمپرسور، فشار مخزن و فشار نقطه مصرف را همزمان ثبت کنید. اگر افت فقط هنگام فعال شدن چند مصرفکننده رخ میدهد، مصرف اوج و ظرفیت شبکه را نیز بررسی کنید.
راهحل: تنظیمات را مطابق دستورالعمل سازنده بررسی کنید، حجم مخزن را بر اساس الگوی مصرف ارزیابی کنید و در صورت تغییرپذیری زیاد تقاضا، امکان استفاده از کنترل ظرفیت یا کمپرسور اسکرو اینورتری را بسنجید.
۴. نشتی هوای فشرده
نشانه: صدای خروج مداوم هوا، افت فشار در زمان توقف تولید، افزایش زمان زیر بار بودن کمپرسور یا کندی همزمان چند عملگر.
علت: نشتی از اتصالات، شیلنگها، شیرها، تخلیهکنندههای کندانس، رگولاتورها یا آببندهای جک، بخشی از هوای تولیدشده را پیش از رسیدن به مصرفکننده تلف میکند.
روش تشخیص: اتصالات و نقاط مشکوک را با روش ایمن و مناسب، مانند محلول تشخیص نشتی یا دستگاه اولتراسونیک، بررسی کنید. برای اندازهگیری نشتی کل شبکه، آزمون در شرایط توقف کنترلشده تولید و با روش محاسباتی معتبر انجام شود.
۵. رطوبت و آب در هوای فشرده
نشانه: تخلیه آب از شیلنگ، عملکرد نامنظم شیرها، خوردگی، آلودگی داخل مدار یا اختلالهای تکرارشونده در تجهیزات پنوماتیک.
علت: هوای خروجی کمپرسور میتواند حاوی بخار آب باشد. با سرد شدن هوا، بخشی از این رطوبت به کندانس تبدیل میشود. تخلیه نامناسب، خشککن ناکافی یا طراحی نامناسب سیستم تصفیه میتواند ورود رطوبت به تجهیزات پاییندست را تشدید کند.
روش تشخیص: کندانس مخزن و فیلترها، وضعیت تخلیهکنندهها و عملکرد خشککن را بررسی کنید. اگر کنترل نقطه شبنم ضروری است، از ابزار اندازهگیری مناسب استفاده کنید.
راهحل: تخلیه کندانس را اصلاح کنید و خشککن را بر اساس دبی، فشار، دمای ورودی و شرایط محیطی انتخاب کنید. خشککن تبریدی برای بسیاری از کاربردهای عمومی مناسب است؛ در صورت نیاز به نقطه شبنم فشاری پایینتر، خشککن جذبی ممکن است لازم باشد.
برای خطوط صنایع غذایی و دارویی، کیفیت هوای موردنیاز باید از روی الزامات فرایند تعیین شود؛ وجود خشککن بهتنهایی به معنی تأمین هوای مناسب برای تماس مستقیم با محصول نیست.
۶. آلودگی هوا و گرفتگی فیلتر
نشانه: افت فشار تدریجی، عملکرد کند پس از مدتی کارکرد، اشباع شدن فیلتر یا اختلاف محسوس فشار دو طرف فیلتر.
علت: ذرات، آب و روغن میتوانند فیلتر را آلوده کنند یا بر عملکرد شیرها و آببندها اثر بگذارند. افزایش مقاومت فیلتر، دبی قابلدسترس در نقطه مصرف را کاهش میدهد.
روش تشخیص: اختلاف فشار دو طرف فیلتر را در شرایط کاری بررسی کنید. همچنین وضعیت المان، تخلیه کندانس و زمان آخرین سرویس را کنترل کنید.
راهحل: المان را مطابق دستورالعمل سازنده تعویض کنید و درجه فیلتراسیون را متناسب با کاربرد انتخاب کنید. فیلتر بیش از حد ریز یا نامتناسب نیز میتواند افت فشار غیرضروری ایجاد کند.
برنامه سرویس و نگهداری کمپرسور باید وضعیت فیلترها و خشککن را در کنار خود کمپرسور پوشش دهد؛ نشانی نهایی صفحه تخصصی سرویس باید پیش از انتشار جایگزین این لینک عمومی شود.
۷. ظرفیت یا تنظیم نامناسب رگولاتور، شیر و اتصالات
نشانه: فشار ورودی مناسب است، اما جک کند حرکت میکند؛ یا مشکل فقط در یک مسیر و یک جهت مشاهده میشود.
علت: رگولاتور ممکن است برای دبی موردنیاز مناسب نباشد. شیر کنترل جهت، فلوکنترل، صداخفهکن یا اتصال نیز ممکن است جریان را محدود کند. گاهی شیر کنترل جریان بیش از حد بسته شده یا جهت نصب آن اشتباه است.
روش تشخیص: فشار را در دو طرف واحد مراقبت اندازهگیری کنید و تنظیمات فلوکنترل را بررسی کنید. اگر کندی فقط در یک جهت رخ میدهد، مسیر تخلیه همان جهت را نیز کنترل کنید.
۸. فرسودگی اورینگ، پکینگ یا آببند داخلی جک
نشانه: جک قدرت خود را از دست داده، هوا از بخش آببندی نشت میکند یا حرکت آن نامنظم شده است؛ درحالیکه فشار و دبی ورودی ظاهراً مناسباند.
علت: فرسودگی آببندها، خراش روی سطح داخلی سیلندر، آسیب شفت، آلودگی یا بار جانبی میتواند باعث نشتی داخلی و افزایش اصطکاک شود.
روش تشخیص: نشتی خارجی و داخلی را طبق روش آزمون سازنده بررسی کنید. اگر فشار و دبی مناسباند، احتمال خرابی سیلندر یا مشکل مکانیکی بیشتر میشود.
راهحل: پس از ایمنسازی دستگاه، جک را بررسی کنید و در صورت تأیید خرابی، کیت آببندی یا قطعات آسیبدیده را تعویض کنید. تعویض پکینگ بدون بررسی شفت، بوش و سطح داخلی ممکن است باعث تکرار خرابی شود.
۹. تنظیم نادرست کنترل جریان یا انتخاب اشتباه قطر و کورس جک
نشانه: جک از ابتدا کند بوده، با افزایش بار سرعت افت میکند یا زمان حرکت با نیاز سیکل دستگاه هماهنگ نیست.
علت: شیر کنترل جریان بیش از حد بسته است، قطر داخلی لوله یا شیر برای دبی لازم کافی نیست، یا قطر پیستون و کورس با بار و زمان حرکت تناسب ندارند. اصطکاک مکانیکی و ناهمراستایی نیز میتوانند مشکل را تشدید کنند.
روش تشخیص: تنظیم فلوکنترل، زمان واقعی رفت و برگشت، بار متصل به شفت و وضعیت مکانیکی را بررسی کنید. اگر جک از روز اول کند بوده، نقشه طراحی و مشخصات فنی سیلندر را با زمان سیکل موردنیاز تطبیق دهید.
راهحل: تنظیم کنترل جریان را با رعایت ایمنی اصلاح کنید. اگر طراحی سیلندر مناسب نیست، انتخاب مجدد باید بر مبنای نیروی لازم، فشار در دسترس، کورس، سرعت، نوع نصب و شرایط کاری انجام شود. افزایش فشار بهتنهایی جایگزین طراحی صحیح نیست.
جدول عیبیابی سریع جک پنوماتیک
جدول زیر برای تصمیمگیری اولیه در زمان بروز مشکل در خط تولید کاربرد دارد. علت قطعی باید با اندازهگیری و بررسی مدار تأیید شود.
| علامت مشاهدهشده | علت محتمل | روش تست | اقدام پیشنهادی |
| چند جک همزمان کند شدهاند | افت فشار شبکه یا کمبود دبی | اندازهگیری فشار حین کار | بررسی ظرفیت و شبکه |
| فقط یک جک کند است | شیر، فلوکنترل یا خرابی جک | مقایسه فشار و بررسی مدار | عیبیابی موضعی |
| جک با شروع تولید کند میشود | مصرف اوج بالا | ثبت فشار در اوج مصرف | محاسبه دبی و مخزن |
| جک فقط در یک جهت کند است | محدودیت مسیر تخلیه یا تنظیم فلوکنترل | بررسی شیر و خروجی همان جهت | رفع گرفتگی و تنظیم |
| صدای نشتی شنیده میشود | نشتی اتصال یا آببند | آزمون نشتی ایمن | تعمیر نقطه نشتی |
| پس از مدتی کارکرد کند میشود | گرفتگی فیلتر یا افزایش دما | بررسی اختلاف فشار فیلتر | سرویس و بررسی شرایط کاری |
| حرکت پلهای یا همراه با گیر دارد | اصطکاک یا ناهمراستایی | بررسی مکانیکی پس از ایمنسازی | اصلاح نصب یا تعمیر جک |
| فشار مناسب است ولی جک کند است | دبی محدود، شیر کوچک یا فلوکنترل نامناسب | بررسی دبی و مسیر تخلیه | اصلاح مدار |
نکته ایمنی: پیش از باز کردن اتصالات، شیرها یا سیلندر، دستگاه را طبق روش ایمنسازی مجموعه متوقف کنید، انرژی الکتریکی را ایزوله کنید و فشار محبوس را به روش مجاز تخلیه کنید. اندازهگیری حین کار باید با ابزار مناسب و بدون قرار گرفتن در معرض قطعات متحرک انجام شود.
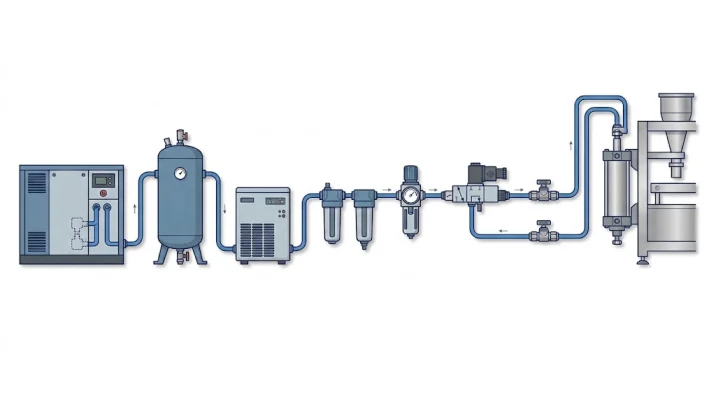
چرا خطوط بستهبندی بیش از بسیاری از کاربردها به افت سرعت جک حساساند؟
در خط بستهبندی، چند عملگر ممکن است در فاصله زمانی کوتاه فعال شوند؛ برای مثال، جک هدایت محصول، مکانیزم درببندی و عملگر انتقال همگی در یک سیکل کار کنند. حتی اگر مصرف متوسط هوا قابلتأمین باشد، مصرف لحظهای میتواند باعث افت فشار در بخشهایی از شبکه شود.
سه عامل اهمیت ویژه دارند:
– تکرار بالای سیکل: تغییر کوچک در زمان حرکت جک ممکن است در طول شیفت به تأخیر تجمعی تبدیل شود.
– مصرف همزمان: ظرفیت لازم را نمیتوان فقط با جمع ساده مصرف متوسط تجهیزات تعیین کرد؛ الگوی همزمانی و اوج مصرف نیز مهم است.
– کیفیت هوای فرایندی: آب، ذرات و روغن نامناسب میتوانند بر عملکرد شیرها، آببندها و تجهیزات حساس اثر بگذارند.
برای کارخانههای غذایی، لبنی، دارویی و بهداشتی، الزامات کیفیت هوا باید متناسب با کاربرد و احتمال تماس با محصول تعیین شود. در این محیطها، انتخاب کمپرسور فقط بخشی از طراحی است و تصفیه، توزیع، پایش و نگهداری نیز اهمیت دارند.
آیا کمپرسور اسکرو مشکل کندی جک پنوماتیک را حل میکند؟
کمپرسور اسکرو میتواند برای خطوطی که مصرف هوای فشرده پیوسته و نسبتاً زیاد دارند، انتخاب مناسبی باشد؛ اما فقط زمانی که کمبود ظرفیت یا ناپایداری تأمین هوا علت تأییدشده مشکل باشد.
اگر علت کندی، گرفتگی فلوکنترل، خرابی شیر برقی، نشتی داخلی جک یا شیلنگ نامناسب باشد، تعویض کمپرسور احتمالاً مشکل اصلی را حل نمیکند.
تفاوت کمپرسور اسکرو و پیستونی
| معیار | پیستونی | اسکرو با دور ثابت | اسکرو اینورتری (VSD) |
| کاربرد متداول | مصرف کم یا متناوب | مصرف صنعتی نسبتاً پایدار | مصرف متغیر در محدوده کاری مجاز |
| کارکرد پیوسته | تابع طراحی و چرخه کاری مدل | مناسب مدلهای طراحیشده برای کار پیوسته | مناسب مدلهای طراحیشده برای کار پیوسته |
| تطبیق با تغییر مصرف | محدود به نوع کنترل | با روش کنترل ظرفیت دستگاه | تغییر دور در محدوده مجاز |
| هزینه اولیه | معمولاً کمتر | معمولاً بیشتر | معمولاً بیشتر از مدل مشابه دور ثابت |
| نگهداری | وابسته به ساختار و ساعات کار | بدون سامانه تسمه در مدل کوپله مستقیم | علاوه بر بخش کمپرسور، ملاحظات درایو نیز مطرح است |
| مصرف انرژی | وابسته به بار و چرخه کاری | مناسب بار پایدار در صورت انتخاب صحیح | بالقوه مناسبتر برای مصرف متغیر، بسته به پروفایل بار |
| محدودیت اصلی | چرخه کاری و تناسب ظرفیت | تطبیق کمتر با نوسان تقاضا | عملکرد اقتصادی وابسته به محدوده تنظیم و الگوی مصرف |
این جدول مقایسهای عمومی است؛ عملکرد واقعی به مدل، فشار، ظرفیت، روش کنترل و شرایط نصب وابسته است.
چه زمانی اسکرو تسمهای و چه زمانی کوپله مستقیم؟
در محصولات هواسازان آیدین تبریز، دو ساختار اویلاینجکت مطرح هستند:
کوپله مستقیم بهتنهایی تضمینکننده کاهش مشخصی در مصرف برق نیست؛ راندمان کل دستگاه و شرایط بهرهبرداری تعیینکنندهاند. همچنین، اگر نیاز به تطبیق پیوسته دبی با مصرف متغیر وجود دارد، باید بررسی شود که آیا مدل اینورتری مناسبتر است یا خیر.
برای بررسی مدلها و ظرفیتهای قابل عرضه، به صفحه دسته کمپرسور اسکرو مراجعه کنید.
چگونه ظرفیت کمپرسور اسکرو را برای خط بستهبندی انتخاب کنیم؟
انتخاب ظرفیت کمپرسور صنعتی باید بر اساس دبی هوای تحویلی در فشار موردنیاز، الگوی مصرف و شرایط واقعی کارخانه انجام شود، نه صرفاً توان موتور یا تعداد جکها.
مرحله اول: مصرف تجهیزات را مشخص کنید
برای هر جک، شیر پنوماتیک، ابزار بادی و تجهیز مصرفکننده، اطلاعات زیر را گردآوری کنید:
– دبی مصرفی اعلامشده در کاتالوگ
– فشار کاری موردنیاز
– تعداد سیکل در دقیقه یا ساعت
– مدت زمان هر حرکت و تعداد حرکتها در هر سیکل
– احتمال عملکرد همزمان با سایر تجهیزات
اگر دبی هر تجهیز با واحد لیتر بر دقیقه یا CFM مشخص شده است، بررسی کنید که مقدار اعلامشده به چه شرایط مرجع و چه فشاری مربوط است. اعداد مربوط به هوای آزاد و هوای فشرده در خط را نباید بدون تبدیل مناسب با یکدیگر جمع کرد.
مرحله دوم: اوج مصرف را از مصرف متوسط جدا کنید
در خطوط بستهبندی، ممکن است مصرف متوسط مناسب باشد، اما چند جک در یک لحظه به هوا نیاز داشته باشند. برای این حالت، ظرفیت کمپرسور، حجم مخزن و قطر شبکه باید در کنار هم بررسی شوند.
مرحله سوم: نشتی و توسعه آینده را لحاظ کنید
نشتیهای تأییدشده باید در محاسبه بار واقعی لحاظ شوند؛ با این حال، افزودن یک درصد ثابت و بدون اندازهگیری بهعنوان نشتی، جایگزین بررسی شبکه نیست. اگر توسعه خط در برنامه است، تقاضای آینده را نیز با فرضیات مشخص وارد محاسبات کنید.
مرحله چهارم: فشار لازم در نقطه مصرف را تعیین کنید
فشار موردنیاز جک را از مشخصات سازنده و شرایط بار استخراج کنید. سپس افت فشار فیلترها، خشککن، لولهکشی و اتصالات را برآورد کنید تا فشار موردنیاز خروجی کمپرسور مشخص شود.
مرحله پنجم: ظرفیت تحویل هوای کمپرسور را مقایسه کنید
دبی هوای آزاد تحویلی یا FAD در فشار کاری موردنظر را با تقاضای محاسبهشده مقایسه کنید. توان موتور بهتنهایی معیار کافی برای انتخاب نیست.
نکته مهندسی: اگر مشکل فقط در زمان پیک مصرف رخ میدهد، اصلاح شبکه یا افزودن مخزن ذخیره نزدیک مصرفکننده ممکن است از بزرگتر کردن کمپرسور مؤثرتر باشد. این تصمیم به مدت پیک، فاصله زمانی بین سیکلها و ظرفیت تولید هوای کمپرسور بستگی دارد.
تکمیل سیستم هوای فشرده؛ کمپرسور بهتنهایی کافی نیست
یک سیستم قابلاعتماد برای خط بستهبندی، علاوه بر کمپرسور، به ذخیرهسازی و تصفیه متناسب با کاربرد نیاز دارد.
در انتخاب خشککن و فیلتر، ظرفیت واقعی در شرایط کاری، افت فشار مجاز و کیفیت هوای موردنیاز را بررسی کنید. همچنین، لولهکشی حلقوی در بسیاری از شبکههای صنعتی میتواند توزیع فشار را بهبود دهد؛ مشروط به طراحی صحیح و تناسب قطر لولهها با دبی.
مثال فرضی: چرا جک در شیفت دوم کند میشود؟
این مثال فرضی است و داده واقعی مشتری هواسازان آیدین تبریز نیست.
یک خط بستهبندی در شروع شیفت با سرعت طبیعی کار میکند، اما پس از راهاندازی دستگاه دوم، زمان حرکت جک انتقال محصول افزایش مییابد.
تیم نگهداری ابتدا احتمال خرابی سیلندر را مطرح میکند. با این حال، بررسی مرحلهای چنین پیش میرود:
- فشار مخزن در محدوده تنظیمشده باقی میماند.
- فشار نزدیک شیر جک هنگام فعالیت همزمان دو دستگاه کاهش مییابد.
- بررسی مسیر نشان میدهد شیلنگ رابط و بخشی از لولهکشی نسبت به دبی موردنیاز محدودکنندهاند.
- پس از بررسی افت فشار شبکه و ظرفیت تولید، مشخص میشود که باید مسیر توزیع اصلاح شود و تقاضای اوج دوباره محاسبه شود.
در این سناریو، تعویض جک نخستین اقدام منطقی نیست. نتیجه نهایی باید پس از اصلاح و اندازهگیری مجدد تأیید شود؛ ممکن است بررسیها در یک کارخانه واقعی به کمبود ظرفیت کمپرسور، گرفتگی فیلتر یا ترکیبی از عوامل برسند.
نگهداری پیشگیرانه برای جلوگیری از تکرار کندی جک
یک برنامه نگهداری مؤثر باید فقط به سرویس خود کمپرسور محدود نباشد.
– فشار مخزن و نقاط مصرف مهم را در شرایط تولید پایش کنید.
– نشتی اتصالات، شیلنگها و شیرها را بهصورت دورهای بررسی کنید.
– فیلترها و تخلیهکنندههای کندانس را طبق شرایط واقعی و دستورالعمل سازنده سرویس کنید.
– عملکرد خشککن و کیفیت هوای موردنیاز فرایند را کنترل کنید.
– زمان سیکل جکهای حساس را ثبت کنید تا تغییر تدریجی عملکرد مشخص شود.
– پس از اضافه کردن ماشین یا جک جدید، ظرفیت کمپرسور و شبکه را دوباره ارزیابی کنید.
– تنظیمات فشار را برای جبران افت فشار ناشی از گرفتگی یا لولهکشی نامناسب بیدلیل افزایش ندهید.
برای برنامهریزی بازدید، سرویس دورهای و بررسی تجهیزات، از صفحه تخصصی سرویس و نگهداری کمپرسور اسکرو استفاده کنید و لینک مقصد را با نشانی واقعی صفحه سرویس جایگزین کنید.
مشاوره فنی برای رفع افت سرعت جک در خط بستهبندی
اگر جکهای خط تولید شما کند شدهاند، پیش از خرید کمپرسور بزرگتر یا تعویض سیلندر، بهتر است علت ریشهای مشخص شود.
هواسازان آیدین تبریز در حوزه فروش، نصب، سرویس و تعمیر کمپرسور اسکرو و تجهیزات هوای فشرده فعالیت دارد. برای واحدهای صنعتی تبریز و آذربایجان شرقی، بررسی نیاز خط، انتخاب ظرفیت متناسب، ارزیابی تجهیزات جانبی و برنامهریزی سرویس میتواند مسیر تصمیمگیری را دقیقتر کند.
برای شروع بررسی، این اطلاعات را آماده کنید:
– تعداد جکها و دستگاههای مصرفکننده
– فشار موردنیاز تجهیزات و فشار مشاهدهشده هنگام کار
– مدل و ظرفیت کمپرسور موجود
– ساعات کاری و الگوی مصرف همزمان
– علائم مشکل و زمان شروع آن
از طریق صفحه تماس و مشاوره فنی درخواست خود را ثبت کنید. امکان بازدید فنی، نصب یا سرویس در محل باید بر اساس محدوده واقعی خدمات شرکت و هماهنگی قبلی تأیید شود.
پرسشهای متداول
۱. فشار مناسب جک پنوماتیک چقدر است؟
فشار مناسب به مشخصات سازنده سیلندر، نیروی لازم، بار و طراحی مدار بستگی دارد. فشار را از روی کاتالوگ تعیین کنید و هنگام حرکت جک اندازه بگیرید. بالا بردن فشار بدون بررسی محدودیتهای مدار میتواند خطرناک باشد.
۲. آیا نشتی هوا واقعاً سرعت جک را کاهش میدهد؟
بله، نشتی میتواند ظرفیت قابلدسترس شبکه را کاهش دهد و باعث افت فشار در زمان مصرف شود. شدت اثر آن به میزان نشتی، ظرفیت کمپرسور و الگوی مصرف همزمان بستگی دارد. نشتی کوچک در شبکهای با ظرفیت کافی الزاماً علت مستقیم کندی یک جک نیست.
۳. اگر فشار روی گیج مناسب باشد، چرا جک کند حرکت میکند؟
گیج ممکن است فشار را در حالت سکون یا در نقطهای دور از جک نشان دهد. محدودیت دبی، شیر کوچک، فیلتر گرفته، فلوکنترل نامناسب یا مسیر تخلیه مسدود میتواند با وجود فشار استاتیک مناسب، سرعت را کاهش دهد.
۴. آیا کمپرسور پیستونی برای خط بستهبندی کافی است؟
در برخی خطوط با مصرف محدود یا متناوب، بله. برای مصرف پیوسته و پرتکرار باید چرخه کاری مجاز، ظرفیت هوای تحویلی، فشار و مصرف واقعی بررسی شود. صرفاً بستهبندی بودن خط، انتخاب کمپرسور اسکرو را الزامی نمیکند.
۵. اینورتر در کمپرسور اسکرو چه فایدهای دارد؟
درایو دور متغیر یا VSD سرعت موتور و ظرفیت تولید هوا را در محدوده مجاز با تغییر تقاضا تطبیق میدهد. این قابلیت در پروفایل مصرف متغیر میتواند به کاهش مصرف انرژی کمک کند، اما میزان صرفهجویی به شرایط واقعی و مقایسه با سیستم پایه وابسته است.
۶. تفاوت خشککن تبریدی و جذبی چیست؟
خشککن تبریدی با سرد کردن هوا، رطوبت قابلتراکم را جدا میکند و برای بسیاری از کاربردهای عمومی مناسب است. خشککن جذبی برای کاربردهایی که به نقطه شبنم فشاری پایینتری نیاز دارند استفاده میشود؛ انتخاب دقیق به الزامات فرایند و شرایط محیطی وابسته است.
۷. آیا بزرگتر کردن قطر جک، مشکل سرعت را حل میکند؟
نه لزوماً. افزایش قطر پیستون، نیروی قابلدسترس را در فشار یکسان افزایش میدهد، اما حجم هوای لازم برای حرکت را نیز بالا میبرد. اگر دبی یا ظرفیت شبکه محدود باشد، سیلندر بزرگتر حتی ممکن است مشکل را تشدید کند.
۸. برای انتخاب ظرفیت کمپرسور اسکرو در تبریز چه اطلاعاتی لازم است؟
مصرف همزمان تجهیزات، فشار موردنیاز، ساعات کار، ظرفیت کمپرسور موجود، وضعیت مخزن و شبکه، کیفیت هوای موردنیاز و برنامه توسعه خط از اطلاعات کلیدی هستند. بررسی این موارد برای پیشنهاد فنی و برآورد هزینه ضروری است.
